


Els paràmetres que afectentall per làserLes qualitats són: alçada de tall, model de broquet de tall, posició d'enfocament, potència de tall, freqüència de tall, cicle de treball de tall, pressió d'aire de tall i velocitat de tall. Les condicions del maquinari són la lent de protecció, la puresa del gas, la qualitat de la placa, la lent d'enfocament i la lent del col·limador.
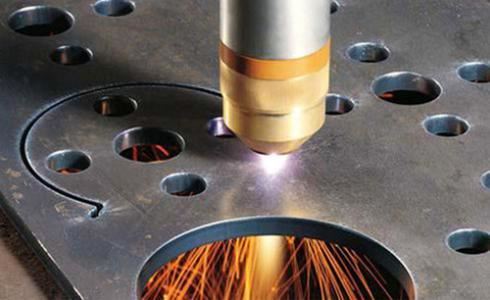
En cas de mala qualitat de tall, es recomana fer primer una inspecció general. Els principals continguts i seqüència de la inspecció són:
1. Alçada de tall (l'alçada de tall real recomanada és de 0,8 ~ 1,2 mm), si l'alçada de tall real és inexacta, cal calibrar;
2. Broquet de tall, comproveu si el tipus i la mida del broquet de tall són incorrectes. Si és correcte, comproveu si el broquet de tall està danyat i si la rodonesa és normal.
3. Centre òptic, es recomana utilitzar una punta de tall amb un diàmetre d'1,0 per a la inspecció del centre òptic. El millor focus en comprovar el centre òptic està entre -1 i 1. El punt de llum que es dispara d'aquesta manera és petit i fàcil d'observar;
4. Protegiu la lent, comproveu si la lent protectora està neta, no requereix aigua, sense oli, sense residus. De vegades, la lent protectora s'embolica a causa del clima o de l'aire massa fred;
5. Focus, comproveu si l'enfocament està configurat correctament. Si es tracta d'un capçal de tall d'enfocament automàtic, heu de comprovar si l'enfocament és correcte amb una aplicació de telèfon mòbil;
6. Modificar els paràmetres de tall. Després de comprovar els cinc elements anteriors i no hi ha cap problema, modifiqueu els paràmetres segons el fenomen.
Com ajustar els paràmetres segons el fenomen?TA continuació s'introdueixen breument els estats i solucions a l'hora de tallar acer inoxidable i acer al carboni.
Preneu com a exemple l'escòria d'acer inoxidable. Hi ha molts tipus d'escòries penjades. Si només hi ha escòries penjades a la cantonada, primer es pot considerar l'arrodoniment-de la cantonada. Els paràmetres poden reduir l'enfocament i augmentar la pressió. La pressió d'aire baixa o excessiva provoca-deslaminació de la secció transversal i superfície rugosa; com ara l'escòria suau granulada, podeu augmentar la velocitat de tall o reduir la potència de tall adequadament.
El tall d'acer inoxidable també es pot trobar: l'escòria penja a l'extrem del tall, podeu comprovar si el subministrament de gas és insuficient i el flux de gas no pot mantenir-se al dia.
El tall d'acer al carboni generalment té problemes com ara seccions insuficientment brillants de plaques primes i seccions rugoses de plaques gruixudes. En termes generals, el làser de 1000 W pot reduir la brillantor de l'acer al carboni no més de 4 mm, 2000 W és de 6 mm, 3000 W és de 8 mm.
Si voleu tallar la llum de la-secció transversal, en primer lloc, el tauler ha de tenir una bona superfície, sense òxid, sense pintura, sense escala d'òxid i, en segon lloc, la puresa de l'oxigen ha de ser almenys del 99,5% o superior. En el tall, cal parar atenció a la doble-capa amb un petit broquet de tall 1,0 o 1,2, velocitat de tall Ha de ser superior a 2 m/min i la pressió de tall no ha de ser massa alta.
Si voleu una placa gruixuda per tallar de bona qualitat, primer heu de garantir la puresa de la placa i el gas, i en segon lloc, l'elecció del broquet de tall. Com més gran sigui el diàmetre del forat, millor serà la qualitat de la secció, però al mateix temps, la conicitat de la secció serà més gran.
Si les rebaves persisteixen després d'aquestes comprovacions, consulteu elGuia de resolució de problemes de rebaves de tall per làserper als casos en què la configuració no ha canviat però la qualitat baixa.